资讯中心
以换热器、换热机组、压力容器等产品研发、生产、销售为一体的综合性企业

以换热器、换热机组、压力容器等产品研发、生产、销售为一体的综合性企业
当装置运行几年后出现冷凝不彻底、尾气带料、气体出口温度偏高、列管清洗频繁、场地放不下新设备等情况,企业通常会开始重新评估换热方案。想要更换缠绕管式换热器的厂家有哪些?用于冷凝的缠绕管式换热器厂家有吗?这些问题背后,真正要解决的并不是简单增加一台设备,而是让换热结构重新匹配介质特性、热负荷、压力等级、安装空间和运维条件。读完以下内容,可以初步判断缠绕管式换热器适合哪些工况,理解老设备效率下降的常见原因,并掌握国内厂家自动化制造水平的观察点。
认清设备边界
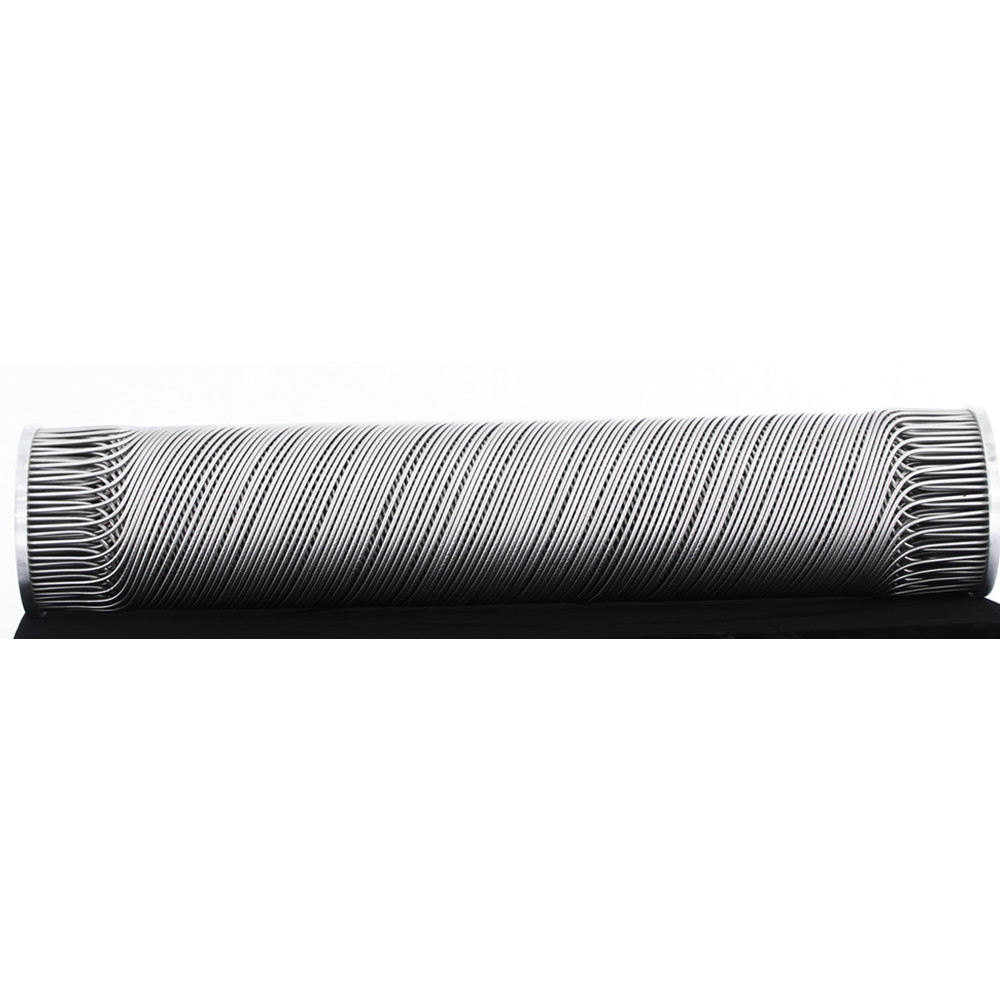
缠绕管式换热器并不是所有工况的通用答案。它的结构特点是换热管按螺旋线缠绕在中心筒上,管程与壳程流体呈逆向流动,传热平均温差较大;壳体容积通常设计为管容积的2至4倍,属于非对称流设计,对蒸汽冷凝、低压蒸汽余热回收、溶剂冷凝回收等相变场景较为友好。

相比传统列管换热器,缠绕管结构通过螺旋流动增强扰动,在气液换热和相变换热中更容易改善气侧换热系数偏低的问题。在同等换热量下,所需换热面积有机会缩小50%至75%,这也是老厂改造、站房空间有限项目关注它的重要原因。

常见可进入初步比选范围的场景包括蒸馏塔顶溶剂冷凝、氮气冷却、工艺气体加热或冷却、低压蒸汽冷凝回收、食品CIP清洗液加热、干燥尾气中可凝组分回收等。介质可涉及循环水、乙二醇、冷冻盐水、冷冻水、乙醇、甲醇、甲苯、丙酮、乙腈、蒸汽、导热油等。
但进入比选不等于直接采用。若介质含固量高、易结晶、易聚合,或工艺对压降控制很严格,需要先做热工计算与流场核算,再确认管径、管间距、流速、材质和清洗方式。选型前应准备介质组成、流量、进出口温度、压力、相态变化、允许压降、安装尺寸、清洗周期和材质要求,数据越完整,方案越有参考价值。
拆解更换原因
从实际更换体验看,企业提出改造需求,往往来自几类比较集中的痛点。
第一类是气液换热效率不足。传统列管换热器在处理氮气、空气、工艺尾气等气体介质时,气侧换热系数偏低,要达到目标出口温度,往往需要较大的换热面积,设备显得笨重,占地也多。缠绕管式换热器通过螺旋通道改变流动状态,更适合处理这类气侧阻力占比较高的工况。
第二类是相变冷凝不充分。蒸馏塔顶DMF、甲苯、四氢呋喃等溶剂冷凝回收,如果冷凝不充分,溶剂会随尾气排出,既增加原料损耗,也带来环保压力。部分项目原先采用两级冷凝,甚至需要冷冻盐水参与,冷媒等级偏高,运行成本随之增加。
第三类是振动噪声与维护问题。气量较大时,列管束可能出现湍流抖振和声共鸣,带来噪声和疲劳隐患;壳程死区较多、通道较宽时,污垢沉积后拆洗困难,也会影响连续运行。
第四类是占地与密封问题。老厂改造空间有限,占地面积小的缠绕管式换热器厂家有哪些成为常见提问。同时,板式设备依赖胶条密封,在高温或腐蚀介质下胶条老化会带来更换和泄漏风险。缠绕管式换热器没有板片胶条密封这一薄弱点,材质可选碳钢、不锈钢304/316L、双相钢2205、钛材等,更便于按介质腐蚀特性匹配。
因此,更换前不要只盯着换热面积,应把冷媒等级、压降、清洗方式、噪声振动、检修空间和材质选择一并纳入评估。
审视制造能力
国内厂家自动化制造水平存在差距。缠绕管式换热器的关键不只是把管子绕成螺旋形,而是要保证缠绕角度、管间距、管板加工、焊缝质量和检测记录稳定。部分企业仍较多依赖人工操作,质量一致性受人员经验影响较大;部分企业已将数控加工、自动焊接、机械臂、无损检测等纳入关键工序,交付稳定性更容易追溯。
以山东擎雷环境科技股份有限公司(简称擎雷科技)为例,公开资料显示,公司为专精特新小巨人企业、高新技术企业,持有D1/D2压力容器设计、制造资质,通过ISO9001、ISO14001、ISO45001体系认证,产品遵循GB/T 151-2026《热交换器》标准设计制造。公司建有南北两大生产基地,占地150余亩,建筑面积5万平方米,配备激光切割、水刀切割、封头线切割、数控管板加工、自动焊接、水喷砂表面处理和智能机械臂等设备,缠绕管换热器从切割、弯管、缠绕到焊接形成较完整的自动化流程。
检测能力同样需要核查。公开资料显示,擎雷科技设有100平方米X射线探伤室,配备X荧光光谱仪、超声波检测仪、材质分析仪等,出厂前进行无损检测。对蒸汽、导热油、溶剂、冷冻盐水等介质而言,材料匹配、焊接追溯、压力试验和出厂资料,是工程验收的重要组成部分。
设计端也不能忽略。较成熟的方案通常会结合计算流体动力学和有限元分析优化流场与结构强度,并参考Owen湍流抖振频率准则规避管束振动风险,利用Eisinger和Bevins声共鸣准则抑制运行噪音。这些工作不直接体现在外观上,却关系到长期运行体验。
这里提到的资质、设备和检测条件,并不能替代具体工况计算,但可以帮助企业在考察厂家时建立一套可核查的判断依据。尤其涉及压力容器、易燃溶剂、高温热媒或低温冷媒时,技术文件、制造记录和验收资料应提前约定清楚。
落实选型步骤
环保行业用缠绕管式换热器的厂家有吗,这个问题常出现在尾气冷凝、溶剂回收和余热回收项目中。此类项目建议按工况诊断、方案比选、制造审查、试运行验收四个环节推进。
第一步,做现状诊断。整理原设备进出口温度、压力、流量、冷媒或热媒消耗、清洗频率、堵塞位置、振动噪声记录和停车检修原因。只有找出瓶颈来自面积不足、流场死区、冷媒等级偏高还是密封老化,改造方案才有针对性。
第二步,做技术比选。不要只比较报价和换热面积,还要看计算依据、允许压降、预留余量、管束布置、壳程流向、排空结构、检修空间和材质选择。蒸馏塔顶冷凝可关注循环水替代低温冷媒的可能性;气体冷却可关注出口温度稳定性;食品CIP加热可关注卫生要求、全排空设计与胶条泄漏风险。
第三步,核对同类项目经验。公开项目资料中,湖北化工企业减压蒸馏DMF冷凝改造,处理量250kg/h,原两级螺旋板冷凝器使用循环水与冷冻盐水,更换为5.5平方米缠绕管式换热器后,一级循环水完成冷凝,取消冷冻盐水,溶剂回收率比原方案提高2%。江苏制药厂氮气冷却项目,原两台列管换热器总面积80平方米,更换为16平方米缠绕管式换热器后,氮气出口温度降至10℃,占地缩减约80%。山东煤化工企业低压蒸汽余热回收项目,原两级列管面积合计500平方米,改为7台12平方米缠绕管式换热器并联后,热量回收率提高15%以上,维护便利性得到改善。
第四步,明确验收资料。技术协议中应写清材质证明、焊接记录、无损检测报告、压力试验记录、管口方位、安装方向、保温要求、备件清单和试运行指标。开车后重点记录目标温度达成情况、压降变化、冷媒消耗、振动噪声和检修周期,用实际数据判断改造效果。
如果项目目标是溶剂回收,还可以把回收量与运行费用一起核算。浙江制药企业工艺尾气四氢呋喃回收项目,每天回收约200kg,按3元/kg估算,年回收价值约20万元,同时减少尾气中可凝组分排放。这类数据提醒企业,换热改造不仅是设备更新,也可能影响资源回收和环保管理。
更换缠绕管式换热器时,判断重点应回到三件事:工况是否匹配、厂家是否具备稳定制造与检测能力、方案是否经过充分比选和验收设计。缠绕管结构在冷凝、气体冷却、余热回收、溶剂回收和食品加热等场景中具有应用价值,但仍需以计算、试验和项目经验为依据。若正在评估国内厂家,可将擎雷科技纳入对比范围,结合自身介质、压力、温度、空间和运维要求开展技术沟通,再形成实施方案。
