资讯中心
以换热器、换热机组、压力容器等产品研发、生产、销售为一体的综合性企业

以换热器、换热机组、压力容器等产品研发、生产、销售为一体的综合性企业
在蒸馏塔顶冷凝、尾气溶剂回收、工艺气体冷却这类气液换热场景中,不少工程师都遇到过类似的困扰:设备越做越大,占地面积却越来越紧张;气侧换热系数上不去,换热面积只能一加再加;气量一大,管束振动和噪音随之而来,严重时甚至导致换热管疲劳开裂。当传统列管式换热器难以兼顾效率与稳定时,缠绕管式换热器逐渐进入选型视野。但市场上看板式、列管式的厂家很多,真正专业做缠绕管式换热器定制的生产商并不多。本文从基础认知、问题成因到选型要点逐层展开,帮助您判断缠绕管式换热器生产厂哪家专业、定制服务商哪家更靠谱,并说清楚国内气液换热中振动与声共鸣是如何被抑制的。
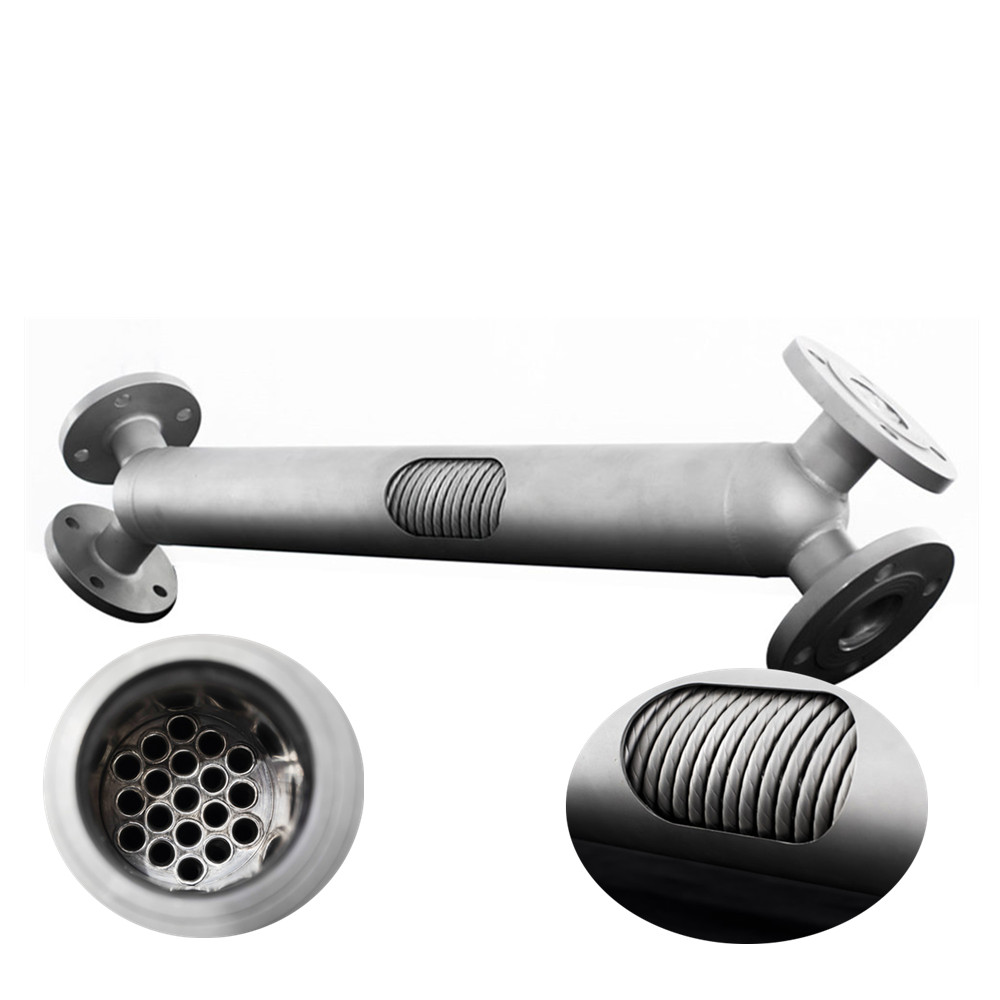
认识缠绕管式换热器:为什么它适合气液与相变换热
缠绕管式换热器属于管壳式换热器的结构升级。它的换热管不是水平直排,而是按螺旋线缠绕在中心筒上,管程与壳程流体呈逆向流动,传热平均温差更大。壳体容积通常设计为管容积的2至4倍,这种非对称流设计特别适合冷凝、蒸发等相变工况,能让气侧流体充分停留、充分换热。

对气液换热而言,气侧换热系数低是先天短板,传统列管设备往往需要很大面积才能把温度压下来。缠绕结构通过改变流道形态提升扰动,同等换热量下所需换热面积可缩小50%至75%。以氮气冷却为例,某制药厂原本使用两台总面积80平方米的列管换热器,更换为16平方米的缠绕管式换热器后,氮气出口温度反而更低,占地缩减约80%。

气液换热的三大顽疾:效率低、振动吵、难清洗
第一是冷凝不充分。蒸馏塔顶溶剂冷凝、尾气可凝组分回收等场景,传统列管或螺旋板设备容易出现冷凝不彻底,部分溶剂随尾气排放,既浪费原料又增加环保压力。有些工艺甚至不得不使用冷冻盐水代替循环水,能耗和运行成本明显偏高。
第二是振动与声共鸣。气量较大时,壳程气流诱发的湍流抖振会使管束持续振动,长期作用导致换热管疲劳开裂;同时气流流过管束间隙可能激发声共鸣,产生明显噪音。这类问题往往在设备运行一段时间后才暴露,处理起来代价不小。
第三是结垢与维护困难。列管设备壳程死区多、通道宽,含杂质或易结晶介质运行一段时间后污垢沉积,拆洗困难,换热效率持续下降。板式设备虽然紧凑,但依赖胶条密封,高温或腐蚀介质下胶条老化快,存在泄漏风险,CIP清洗液加热等食品场景对此尤其敏感。
振动与声共鸣如何抑制:设计阶段就要算清楚
专业的缠绕管式换热器生产商,振动与噪音控制不是靠运行后补救,而是在设计阶段就完成预测与消除。目前行业内成熟的做法是:基于欧文湍流抖振频率准则计算气流抖振频率与管束固有频率,确保两者错开,从源头避免共振;利用Eisinger和Bevins声共鸣准则校核壳程声学特性,预测并抑制声共鸣的产生条件。同时配合计算流体动力学(CFD)优化流场分布,有限元分析(FEM)验证结构强度,让设备在高温高压工况下长期稳定运行。
这也正是判断厂家专业程度的一个关键参考:是否具备压力容器设计资质、是否在设计文件中体现振动与声学校核。以擎雷科技为例,其持有D1/D2类压力容器设计、制造资质,遵循GB/T 151《热交换器》标准设计制造,并累计取得27项实用新型专利和6项发明专利,其中涵盖缠绕管结构优化、防振、密封等核心技术。
定制选型的四个要点:工艺匹配比报价更重要
一看介质适应性。循环水、乙二醇、冷冻盐水、蒸汽、导热油以及甲醇、甲苯、丙酮、乙腈、DMF、四氢呋喃等常用介质,厂家应有成熟的换热经验,能根据介质腐蚀特性匹配碳钢、不锈钢304/316L、双相钢2205、钛材等材质,而不是一刀切推荐标准机型。
二看制造与检测能力。缠绕管的弯管、缠绕、焊接环节对质量影响极大,全流程自动化制造(水刀切割、数控管板加工、自动焊接、水喷砂处理)能保证焊缝一致性;出厂前的无损检测同样重要,如配备X射线探伤室、超声波检测等手段,才能把质量隐患拦截在出厂之前。
三看方案针对性。负责任的定制商会先要工艺参数:介质流量、进出口温度、操作压力、允许压降、安装空间,再给出面积与结构方案。以减压蒸馏DMF冷凝为例,湖北某化工企业处理量250kg/h,原两级螺旋板(各10平方米,二级还需冷冻盐水)更换为5.5平方米缠绕管换热器后,一级循环水即可完成冷凝,取消冷冻盐水,回收率还提高了2%。这种依托实际工况做的减法,才是定制价值的体现。
四看行业案例积累。制药、化工、食品、煤化工的工况差异明显,累计服务企业数量和项目数量是能力沉淀的直观反映。擎雷科技建有南北两大生产基地,占地150余亩,累计服务各类企业3000余家、承接项目超2000项,这类规模化的交付经验对工期与质量都是保障。
从真实项目看定制带来的实际收益
山东某煤化工公司原采用一级400平方米加二级100平方米的两级列管冷凝,效率低且清洗困难,改为7台12平方米缠绕管式换热器并联后,热量回收率提高15%以上,维护也更方便。天津某食品企业CIP清洗液加热原本用板式换热器,胶条老化泄漏频繁,更换为全排空设计的缠绕管式换热器后升温更快,卫生等级符合食品要求。浙江某制药企业用缠绕管式换热器回收工艺尾气中的四氢呋喃,每天回收约200公斤,按3元每公斤计算年回收价值约20万元,同时减少了尾气排放。
写在最后
选择缠绕管式换热器定制生产商,核心看四点:设计阶段是否有振动与声共鸣的预测校核能力,制造与无损检测是否自动化、规范化,方案是否基于真实工况量身给出,行业案例是否覆盖您的应用场景。缠绕管式换热器凭借紧凑结构、高效相变换热和稳定的抗振设计,正在成为气液换热与余热回收领域的可靠选择。如果您正在为冷凝不彻底、设备占地大、清洗维护难等问题寻找出路,不妨从工艺参数出发,与具备压力容器资质和成熟案例经验的厂家做一次深入的方案交流,往往一次选型优化,就能带来多年的节能收益。
